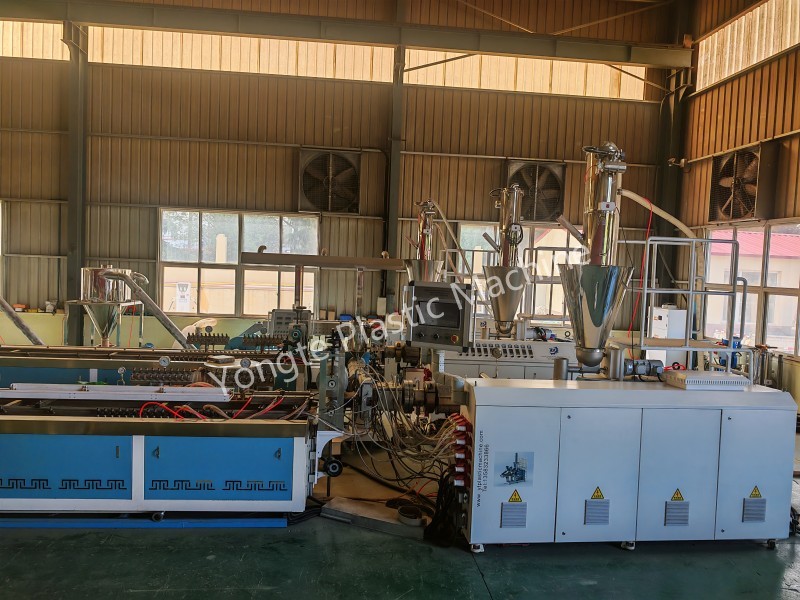
WPC estrusio-makinaren tenperatura-ezarpena
PE egur-plastikozko konpositearen estrusio-tenperaturaren kurba (HDPE + egur hautsa)
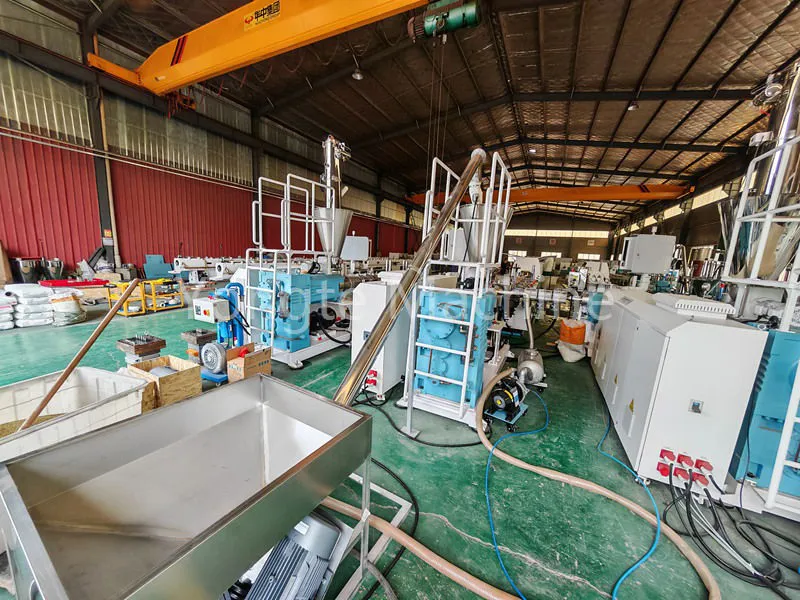
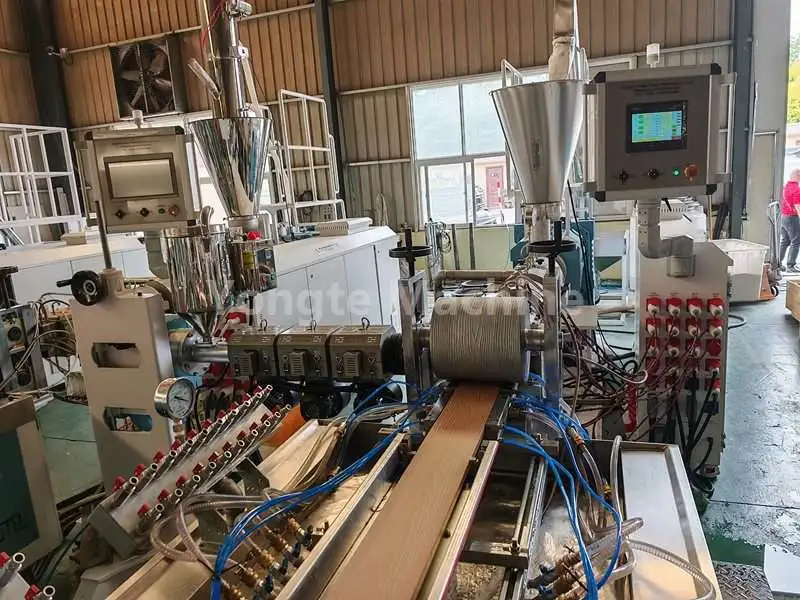
Eszenatoki aplikagarriak: PE eta egur hauts konposatuen ekoizpen-lerroak (torloju bikoitzeko granulazio laua → torloju konikoa / torloju bakarreko estrusio-moldeaketa); PE-egurra plastikozko konpositeetarako, kezka nagusiak tokiko gainberotzea, hezetasun edukia eta egur hautsaren karbonizazioa dira; hortaz, materialaren tenperatura maximoak hobe ez luke 185 °C baino handiagoa izan. Bi faseko prozesuan, torloju bikoitzeko fase paraleloak nahasketa, plastifikazioa eta HDPE eta egur hautsaren pikor uniformeen nahasketa, plastifikazioa eta eratzea bermatzen du; ondorengo profilaren moldaketa torloju bikoitzeko edo torloju bakarreko estrusore bat erabiliz egiten da. Segmentatutako prozesamendu-ikuspegi honek tenperatura-kontrol independentea ahalbidetzen du etapa bakoitzean, eta horrela, lokalizatutako gainberotzearen arriskua murrizten da. PE-egurra plastikozko konposatuak oso sentikorrak dira prozesatzeko baldintzetara; arreta berezia jarri behar da upel edo trokelean kokatutako gehiegizko tenperaturari, lehengaietan hondar hezetasunari eta tenperatura altuetan egur hautsaren karbonizazioari. Horrelako arazoek produktuaren gainazalean ikatz-orbanak, kolorea ezabatu edo propietate mekanikoen degradazioa eragin dezakete. Ondorioz, benetako ekoizpenean, materialaren tenperatura zorrozki kontrolatu behar da, gehienezko tenperatura 185 °C-tik gorakoa izan daitekeelarik.
I. PE-WPC Estrusioaren Tenperatura Kurba (Peletizazio Fasea + Profila Formatzeko Etapa)
① Granulazio bikoitza paraleloa (PE egur pikorketa, norabide bereko paralelo bikoitza)
Benetako ekoizpenean, tenperatura fin-fintu egin behar da lehengaien parametroetan oinarrituta, hala nola, egur-hautsaren edukia, sarearen tamaina eta HDPE urtze-fluxuaren indizea: zenbat eta altuagoa izan egur-hautsaren gehikuntza-ratioa, orduan eta handiagoa da prozesatzeko zailtasuna, plastifikazio-fasean tenperatura-egonkortasunaren jarraipen hurbilago bat behar da bero-metaketa lokalizatua saihesteko; egur-hautsaren sarearen tamaina finagoa denean, azalera espezifikoa handitzen da, karbonizazioa litekeena da, eta horrek tenperatura-tartearen murrizketa egokia eskatzen du homogeneizazio fasean. Gainera, granulazio lau bikoitzeko fasean ur horniduraren kontrola lehengaien aurretratamendu fasetik ezarri behar da; egur-hautsa landarean sartzean, haren hezetasuna probatu behar da, eta %5etik gorakoa bada, lehortze tratamendua egin behar da; bestela, estrusorearen kapelean sartzen den hezetasunak lurrun-burbuilak sor ditzake tenperatura altuetan, eta horrek pikortze-uniformitatea arriskuan jar dezake eta estrusio-moldeatzean azken produktuen barruko poro-akatsak sor ditzake.
Zilindroaren luzera elikadura-atakatik bururaino, °C-ko
|
sektorea |
1. eremua (gehigarria) |
Zona 2 |
Zona 3 |
4-6 eremua |
7-8 eremua |
Zona 9 |
Burua hiltzea |
|
ezarpena |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160 ~ 170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170 ~ 178 ℃ |
172 ~ 178 ℃ |
puntu nagusiak:
· Ez jarri elikadura-atala altuegia egur-hautsa goiztiarra leundu eta torlojuaren hagatxora atxiki ez dadin, eta horrek zubiak edo hagak korapilatu ditzake.
· 3-5 guneek nahaste-atala nagusia osatzen dute, non tenperatura pixkanaka handitzen den;
· Apur bat jaitsi toberaren burua urtze-ebakidura-eremuan tenperatura igoera murrizteko;
· Urtze-tenperaturak ez du 185 °C-tik gorakoa izan behar denbora luzez; bestela, egur-zuntzek karbonizazio azkarra jasango dute, eta, ondorioz, orban beltzak eta tabako usain zorrotza agertuko dira.
② Konformatzeko makina (torloju bikoi konikoa SJSZ edo torloju bakarrekoa, estalkiak/profilak egurrezko plastikozko pelletak erabiliz)
Torloju bikoitzeko EstrusioaTemperatura Parametroen Taula
|
parametro mota |
Kargatzeko atala (Unitatea: °C) |
Konpresio-tartea (unitatea: °C) |
Ihes-atala (unitatea: °C) |
Neurketa-tartea (unitatea: °C) |
Buruko tenperatura (unitatea: °C) |
Moldearen tenperatura (unitatea: °C) |
Neurtutako urtze-tenperatura (unitatea: °C) |
|
Ezarri tenperatura |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tenperatura-parametroen taula torloju bakarreko estrusiorako (azaleko geruza koestrusioa / profil sinplea)
|
Parametro Kategoria |
Kargatzeko atala (Unitatea: °C) |
Konpresio-tartea (unitatea: °C) |
Neurketa-tartea (unitatea: °C) |
Buruko tenperatura (unitatea: °C) |
Moldearen tenperatura (unitatea: °C) |
|
ezarri balioa |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
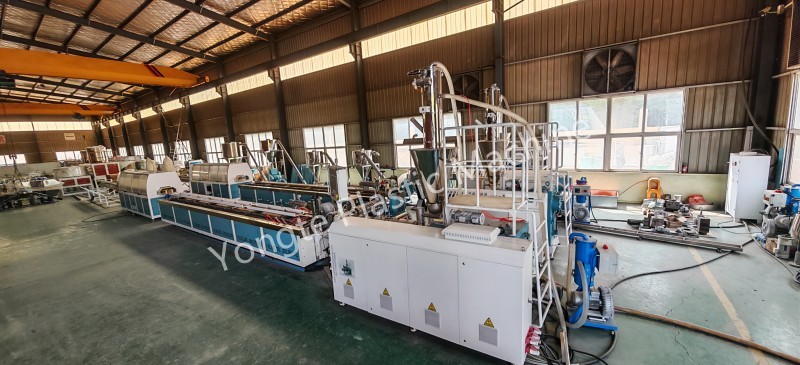
✅ Tenperaturaren funtzionamendu-printzipioak
1. Tenperatura ezartzeak ez du urtuaren benetako tenperaturarekin berdintzen; ezinbestekoa da urtze-zunda bat erabiltzea urtze-tenperaturaren benetako neurketak egiteko. Torloju ebakidurak eragindako bero-sorkuntza dela eta, neurtutako urtze-tenperaturak normalean ezarritako tenperatura 5-12 °C gainditzen du.
2. Ihes-ataleko tenperatura ez da altuegia ezarri behar. Eskualde honetan, egur-hautsaren barruan xurgatutako ur-lurruna eta pisu molekular baxuko hegazkinak kantitate handietan askatzen dira; zona horretako tenperatura gehiegizkoa bada, gasek urtutako materialetik etengabe ihes egitea ezinezkoa da, eta horrek erraz ekar dezake urtutako aparra eta egur-hautsaren gainazalaren degradazio termikoa eragin dezake, karbonizazioa eraginez.
3. Moldearen tenperatura neurketa-ataleko tenperatura baino apur bat handiagoa izan behar da, urtutako materialak moldearen barrunbean sartzean fluxu nahikoa mantentzen duela ziurtatzeko, horrela betegarri eta moldaketa leunak erraztuz eta produktuaren gainazalean akatsak sortzea murrizteko fluxagarritasun nahikoa ez izateagatik; hala ere, moldearen tenperatura ez da gehiegi altua izan behar, moldearen tenperatura altuegiak urtutako materialaren gainazaleko geruzaren hozte-abiadura murriztuko lukeelako, materiala moldearen gainazalean atxikitzea (moldea itsatsita), eta materiala metatzea eta errekuntza-markak eraginez materiala denbora luzez geratzen den eremuetan.
Lotutako Albisteak
- Gomazko soaker ureztatze-hodien abantailak vs ureztatze-hodi tradizionalak
- Yongtek hornitu al dezake giltza eskuan proiektuko zerbitzua WPC estalki plantarako?
- 200x50mm birziklatutako plastikozko zur-makina arrakastaz probatu da
- Yongte WPC zutabeak egiteko makina koestrusioarekin probatu da
- Nola erabil daiteke plastikozko filmaren hondakina egur-plastikozko konposatuak (WPC) produktuak ekoizteko?
- Goma-aparrarekin ura iragazkorra duten hodietarako eskaera
Utzi mezu bat