Desmuntatzea eta muntatzea WPC pelletizazio-makinarako torloju bikoitza paraleloa
SH75 Paraleloa Torloju bikoitzeko desmuntatzeko eta muntatzeko gida
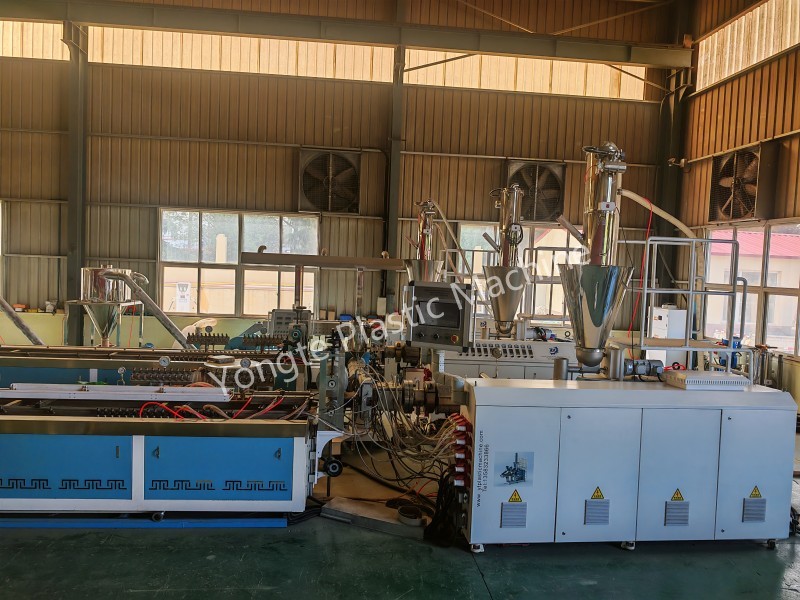
WPC pelletizazio-makinaren funtzionamenduan, torlojuaren eta zilindroen muntaketaren higaduraren ondorioz mantentze-lanak behar badira, erabiltzaileak osagai horiek desmuntatu eta berriro muntatu beharko ditu. SH75 torloju bikoitzeko makina modular laua desmuntatzeko eta muntatzeko prozedurak agindutako funtzionamendu-prozedurei zorrotz jarraituz egin behar dira; Eragiketa hauetan parte hartzen duten langile guztiek aldez aurretik ezagutu beharko lituzke funtzionamendu-zehaztapenak eta babes-neurri egokiak hartu behar dituzte segurtasun-istripuak edo eragiketa desegokiaren ondorioz ekipoen kalteak ekiditeko. Yongte ingeniaritza taldeak eskaintzen duen torloju bikoitzeko makina desmuntatzeko eta muntatzeko gida operadoreentzako erreferentzia gisa soilik da.
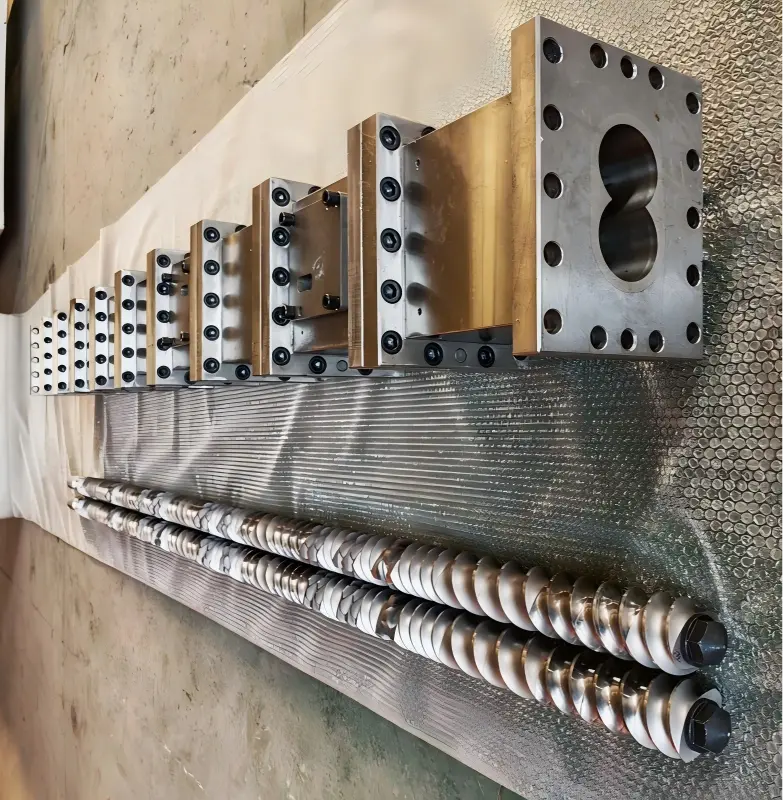
Honetarako aplikagarria: Yongte WPC Pelletizing SH75 Paralelo Torloju Bikoitzeko Extruder - Eraikuntza-blokeen estiloko torloju bikoitzeko paralelo hariztatutako osagaiak (bloke garraiatzaileak, oratu blokeak, zizaila-blokeak). Osagai hauek binaka funtzionatu behar dira ezkerreko eta eskuineko torlojuekin fase egokian bi torlojuen arteko fase-erlazio zuzena bermatzeko muntaian zehar, eta, horrela, fase-desbideraketak eragindako osagaien interferentziak edo ekipoen funtzionamendu anormalak saihestuz.
Edozein eragiketa hasi aurretik, LOTO (Lockout/Tagout) prozedura zorrotz jarraitu behar da: elikadura-iturri guztiak deskonektatu eta ekipoa guztiz itzalita dagoela ziurtatu behar da, ustekabeko abiarazteak eragindako kalte pertsonalak edo ekipoak kalteak saihesteko.
1, Prestaketa
1. Erremintak eta Kontsumigarriak
· Helburu bereziko torlojua ateratzeko tresna, tirakatze hidraulikorako gailu/prentsa, kobrezko hagatxoa, kobrezko pala, kobrezko alanbrezko eskuila, egurrezko mailua (debekatuta dago altzairuzko mailu batekin hariztutako blokearen lan-azalera zuzenean kolpatzea)
· Torque-giltza, giltza hexagonala, itsaspenaren aurkako tenperatura altuko koipea (molibdeno disulfuroa tenperatura altuko koipe lubrifikatzailea), errotulagailua, tenperatura altuko eskularruak, egurrezko bloke garbia / gomazko kupoia
· Garbiketa-agentea, aire konprimitua, babes-betaurrekoak
2. Itzaliaren aurretiko funtzionamendua (Torlojua upeletik atera aurretik)
1. Makina itzali aurretik, garbitu ondo garbiketa-agentearekin eta saiatu deposituko material guztia xukatzen.
2. Hoztu tenperatura segurura; deskonektatu elikadura-hornidura, jarri abisu-seinalea eta blokeatu eremua; itzali berokuntza, elikadura eta hutseko sistemak.
3. Kendu makinaren buruaren trokela, zulo anitzeko plaka, berogailu-bobina, termoparea, hutseko estaldura-plaka eta elikadura-ataka.
4. Askatu torloju-kanoiaren brida segmentatutako torlojuak; presta ezazu torloju bikoitzeko multzo osoa ateratzeko.
2, Torloju osoa ateratzea (aurreko prozesua)
1. Deskonektatu erreduzigailuaren irteera-muturreko akoplamendua; markatu ezkerreko eta eskuineko torlojuen fasea eta spline (hau funtsezkoa da instalazio okerreko fasea osagaiak kalte ez daitezen).
2. Eragiketa / Hidraulikoa: horizontalki sinkronizatu bi torlojuen erretiratzea; ziurtatu bi torlojuak paraleloki atxikita daudela - ez tiratu indarrez alde batetik.
3. Jarri zurezko bloke batean; mantendu torlojua esekita, lurrarekin zuzenean ukitu ez dadin, eta horrek hariaren profila kaltetu dezake.
4. Garbitu materialak oraindik bero dauden bitartean: erabili kobrezko pala eta kobrezko eskuila karburoak kentzeko; materiala bloke hariztatuaren eta mandrilaren artean itsatsita geratzen bada, aplikatu beroketa uniforme eta lokalizatua, materiala leuntzeko desmuntatu aurretik; erabat debekatuta dago osagaia beroketa lokalizatu bizian jartzea.
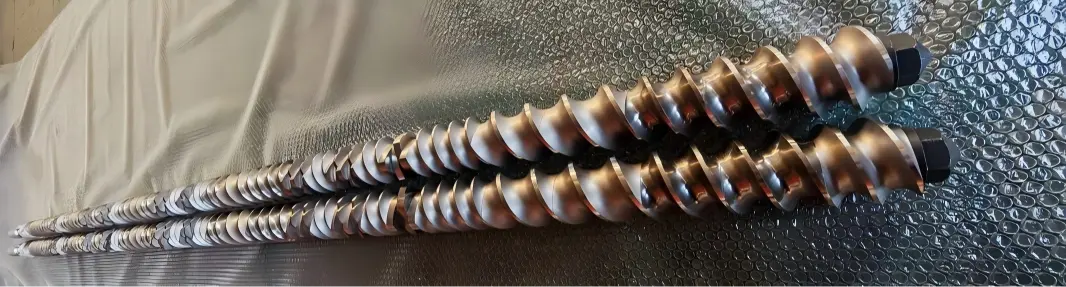
3, Haridun blokeak (osagaiak) desmuntatzeko prozedura (makinaren burutik sekuentzialki desmuntatu engranaje-kutxaren muturrerantz)
Sekuentzia: Aurrealdeko blokeatzeko azkoina → Euste-eraztun erradiala → Haridun osagaien multzo bakoitza
1. Askatu aurrealdeko blokeo azkoina (normalean barrutik hariztatuta dago - ez ezazu hariaren norabidea alderantzikatu); ondoren, kendu blokeatzeko azkoina, bultzada-zirrinda eta kokapen-eraztuna.
2. Kendu hariztutako blokeak taldeka, eta, ondoren, kendu parekatuta dauden A/B torloju osagaiak posizio beretik; markatu osagai talde bakoitza errotulagailu batekin - posizio-zenbakia + alboa (aurrealdea/atzealdea) + torlojuaren orientazioa (ezkerrean/eskuinean) adieraziz; atera argazki bat muntaia-sekuentzia-diagrama dokumentatzeko.
3. Harizko blokea mandrilean itsatsita: Prentsa hidrauliko bat erabili erreminta espezializatuekin konbinatuta axiala prentsatzeko, kobrezko haga baten laguntzarekin; erabat debekatuta dago hariztaturiko gainazala angelu batean kolpatzea edo astintzea; Era berean, guztiz debekatuta dago osagaiaren lan-azalera zuzenean berotzea oxiazetilenozko soplete batekin.
4. Guztiz desmuntatu ondoren: garbitu core pin spline, nukleo pinaren kanpoko diametroa eta osagaiaren barne spline groove; kendu metatutako karbono-gordailuak edo material gogortua; ikuskatu spline higadurarik, pitzadurarik edo txirbilrik ez dagoenean.
5. Osagaien ikuskapena: hari-profilen eta engranaje gainazaletan higadurarik dagoen egiaztatu, baita zulorik edo pitzadurarik ere; gehiegizko higadura duten osagaiak berehala botako dira; debekatuta dago artezketa edo konponketa; osagai horiek ez dira berriro kargatu behar makinan.
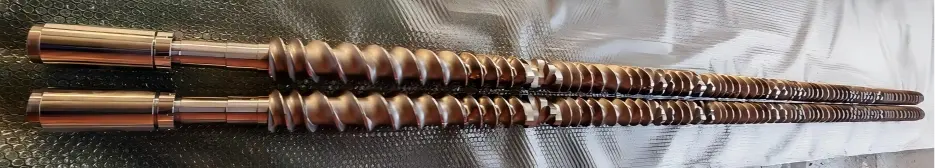
4, Haridun blokeen muntaia (alderantziz muntatu jatorrizko marrazkien edo marken arabera, engranaje-kutxaren muturretik makinaren bururaino)
1. Garbitu nukleoko mandrilaren splinea eta osagaiaren barne splinea; Aplikatu tenperatura altuko koipe itsatsiaren aurkako geruza mehe bat (ez aplikatu geruza lodirik ekoizpenean karbonizatutako materiala pilatzea saihesteko).
2. Lotu hariztutako blokeak sekuentzialki markatze-ordenaren arabera; instalatu binaka, A eta B torlojuen engranaje faseak lerrokatuta daudela ziurtatuz; ziurtatu osagaien amaierako aurpegiak elkarren kontra estuki sakatuta daudela tarterik gabe, eta estaldura guztiz eserita dagoela.
Garraio-blokeak, oratu-blokeak eta zizaila-blokeak orientazio zehatza dute eta ez dira alderantzizko noranzkoan instalatu behar; Oratu-blokearen biraketa-noranzkoa eta angeluak prozesuko marrazkiak zorrotz bete behar ditu.
Instalatutako multzo bakoitzerako, bi torlojuak eskuz biratu, trabarik gabe edo urradurarik gabe engaiamendu leuna ziurtatzeko.
3. Instalatu kokapen-eraztuna eta bultzada-garbigailua sekuentzian, eta gero estutu aurrealdeko blokeatzeko azkoina.
4. Estu blokeatzeko azkoina zehaztutako momentuarekin (75 Nm; orokorrean, erreferentzia egin fabrikatzaileak gomendatutako momentuari; aplikatu aurre-estentze diagonala 2-3 urratsetan; ez estutu aldi berean).
5. Muntaketa amaitu ondoren, egokitu bi torlojuak eskuz: bermatu biraketa leuna eta etengabea inolako trabarik edo kolpe-soinu anormalik gabe; ez da egon behar bi torlojuen artean metalezko marruskadurarik.
6. Egiaztapena: Konparatu jatorrizko muntaketa argazkiekin osagaien sekuentzia, orientazioa eta kantitatea egiaztatzeko.
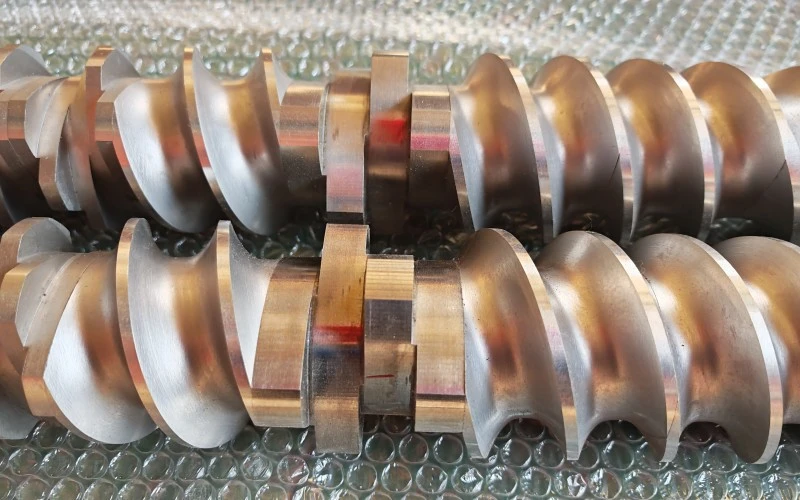
5, Torlojua birmuntatzea
1. Garbitu upel barrualdea ondo; ziurtatu kaxa karbonizaturik gabe dagoela eta ikuskatu kaxa higadurarik dagoen.
2. Bi torlojuak fase konstantearekin saretuta geratzen dira; upela horizontalki sinkronizatuta sartzen denean, erresistentzia berehala hautematen da eta makina ez da gehiegizko indarpean erabili behar.
3. Muntatu atzeko akoplamendua, lerrokatu aldez aurretik markatutako spline fasearekin eta finkatu konektatzeko mahuka eta kokapen-pin.
4. Jarri berriro atal bakoitzeko kanoi-bridak eta estutu brida-torlojuak etapa diagonaletan.
5. Berokuntza-bobina, termoparea, hutseko ataka, elikadura-atala, makina-buruko hilketa
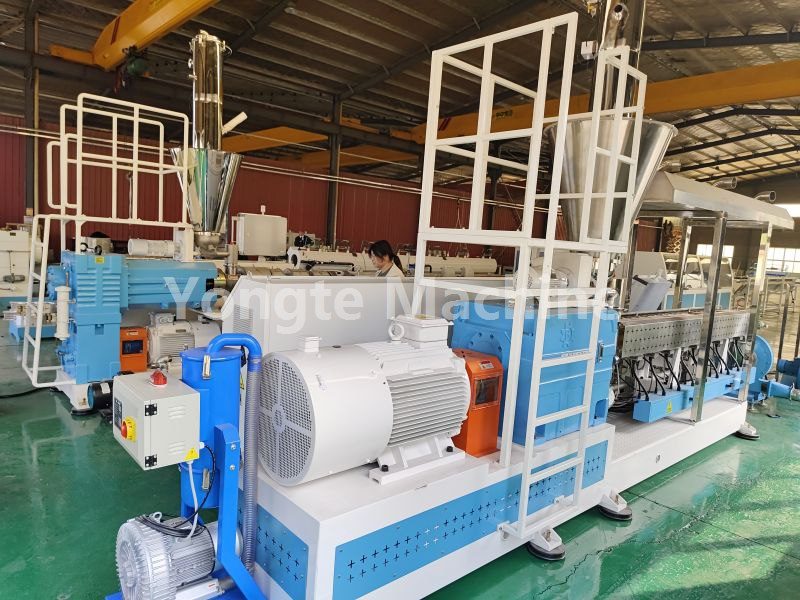
6, Test Run Ikuskapena
1. Berrezarri kable-konexio guztiak, deskonektatu LOTO, eskuz biratu ardatza abiadura baxuan bira batzuetan eta berretsi ez dagoela marruskadura-hots anormalik.
2. Egin kargarik gabe, abiadura baxuko jogging proba, korrontea eta bibrazioa kontrolatuz; anomaliarik hautematen ez bada, tenperatura igo; tenperatura igo ondoren, egin biragailuaren beste proba bat berriro ikuskatzeko (ekipoak traba egin daitezkeelako dilatazio termikoaren ondorioz).
3. Egin probako ekoizpena abiadura baxuko elikadurarekin; momentuaren eta presioaren gorabeherak kontrolatzea; anormaltasunik ez dagoela baieztatu.
7. Arrisku eta kontraindikazio nagusiak (Maiztasun handiko 75 akats puntu bikoitza)
1. ❌ Debekatuta dago altzairuzko mailu batekin haridun blokearen lan-azalera kolpatzea; hori eginez gero, ertzak txirbilak edo aleazio-geruza galtzea eragin dezake, eta berehala hondatzea eragin dezake.
2. ❌ Motorraren biraketa behartua dakar fase-instalazio okerra: zuzen-zuzenean estutu blokea askatzea edo kanoi-buskadura urratzea.
3. ❌ Muntatu aurretik hariztutako blokearen amaierako gainazalean karbono-gordailuak edo burdinazko limadurak badaude → horrek gainazalean kalteak eragin ditzake edo osagaiak lotu ditzake, hurrengo desmuntatze-zikloan osagaia kentzea ezinezko bihurtuz.
4. ❌ Blokeatzeko azkoin-momentu gehiegi edo ez nahikoa: Momentu nahikorik ezak osagaiak aldatzea edo apurtzea eragin dezake; Gehiegizko momentuak hurrengo desmuntatze-prozesuan intxaurra itsatsita gelditzea ekar dezake.
5. ❌ Torlojua aldebakarreko erretiratzeak bi torlojuen arteko lerrokadura desegokia eta osagaien talkak eragiten ditu.
6. ✅ Atera argazkiak eta markatu osagaiak desmuntatzen diren bitartean - hori bereziki garrantzitsua da elkarloturatutako hainbat blokez osatutako muntaketetarako, oso erraza baita sekuentzia edo angelua oker lerrokatzea memorian soilik oinarrituta.
Lotutako Albisteak
- Zenbat molde behar dira ate-marko multzo baterako?
- Birziklatutako plastikozko estrusiorako zubiaren aurkako elikadura sistema integratua
- Yongte kautxu-apar mikroporosoa isurketa hodiaren ekoizpen-lerroa arrakastaz enkargatu zen Indiako bezeroarentzat
- Gomazko soaker ureztatze-hodien abantailak vs ureztatze-hodi tradizionalak
- Yongtek hornitu al dezake giltza eskuan proiektuko zerbitzua WPC estalki plantarako?
- 200x50mm birziklatutako plastikozko zur-makina arrakastaz probatu da
Utzi mezu bat


Albisteen Gomendioak