WPC granulator estrusorearen funtzionamenduan torlojuaren bat-bateko hausturaren arrazoiak
WPC granulator estrusorearen funtzionamenduan torlojuaren bat-bateko hausturaren arrazoiak
Bat-bateko hausturaren kausak torloju biko paralelo hariztaturiko blokearen funtzionamenduan (konpresio blokea/garraio blokea)
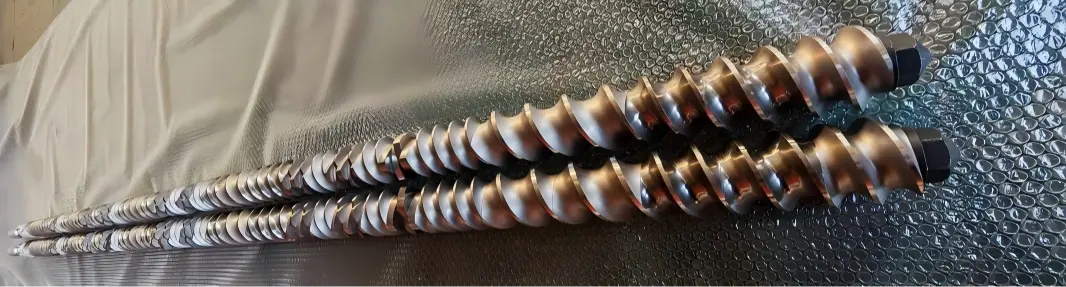
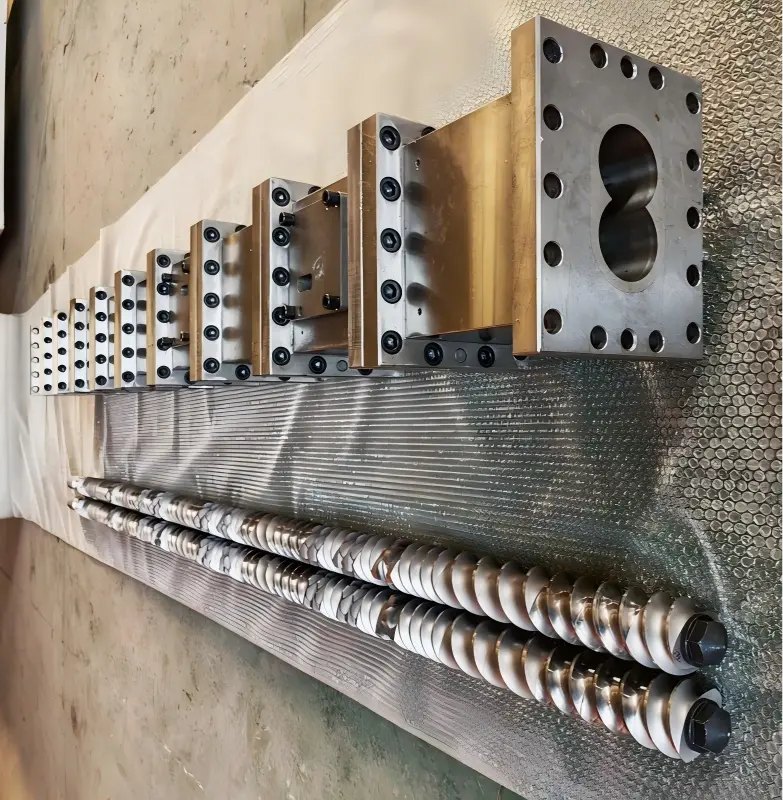
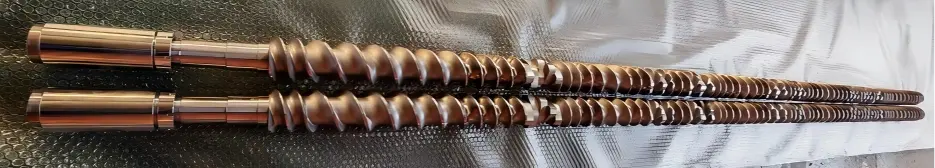
Yongte WPC granulazio-estrusoreak torloju bikoitzeko estrusore paralelo batez hornituta dago, eta bertan torlojuak ardatz zentral batez eta hari-bloke modularrez osatuta daude. Hautatutako bloke hariztatutako materialak WR4 edo WR7 dira, higadura eta korrosioarekiko erresistentzia bikaina eskaintzen dutenak; horrenbestez, torlojuak iraunkortasun bikaina erakusten du funtzionamendu-baldintza hauetan. Ekoizpenean, ordea, bloke hariztatuek etengabe jasaten dituzte zizaila, konpresioa eta marruskadura tentsio konbinatuak. Prozesu horietan anormaltasunen bat gertatzen bada, hariztutako blokeetan bat-bateko haustura-porrota eragin dezake, zuzenean produkzio-lerroa ixtea eraginez eta enpresarentzat geldialdi-denbora galera handiak eta mantentze-kostuak eraginez. Ondorengo atalek sistematikoki aztertzen dituzte torloju biko estrusore paraleloen bloke hariztatuetan bat-bateko haustura-hutsen arrazoiak.
WPC granulator extruder paralelo torloju bikoitzeko hariztutako osagaien haustura haustura modu hauskorra adierazten du; oso gutxitan sortzen da faktore bakar batek, hala nola, berehalako gainkargak, baizik eta materialen akatsen, tentsio-kontzentrazioen eta eragiketa-salto-kargaren efektu konbinatuen ondorioz sortzen da. Kausa hauek lau kategoria nagusitan sailka daitezke: materiala bera, mekanizazio- eta muntaketa-prozesuak, fabrikazio- eta funtzionamendu-baldintzak eta ekipoen matxurak.
Aldeak: hausturak normalean haustura-azalera hauskorra eta deformazio plastiko nabarmenik ez duten pieza zatikatuak izaten dira; higadura pixkanaka-pixkanaka mehetzen da; Torlojuaren hutsegitea torlojurako baimendutako momentu-muga gainditzeak eragin ohi du.
1、 Materialak eta tratamendu termikoko akatsak
1. Tratamendu termikoak huts egin du
Nitruratutako geruza lodiegia da, hauskortasun handia eragiten du; Oinarrizko materialak tenplaketa nahikoa ez du, hondar barne-tentsioak utziz; funtzionamendu-beroaren eraginpean, tentsio horiek askatzen dira, haustura zuzena eraginez;
Pitzadura itzaltzea: Mikro-pitzadurak sortu ziren hutsunearen itzaltze prozesuan; pitzadura horiek ez ziren antzeman fabrikako ikuskapenean, baina funtzionamenduan hedatu ziren, eta berehalako haustura sortu zen.
2. Lehengaien inklusioa, porositatea edo barrunbeak: forjatu edo galdatutako piezen barne inklusioak edo uzkurtze barrunbeak berezko akatsak dira. Funtzionamendu-baldintza normaletan, estresa akats gune horietan kontzentratzen da; edozein gorabeherak akats horiek berehala apurtzea eragin dezake.
3. Materialen hautaketa okerra: betegarri handiko formulazioa (beira-zuntza, kaltzio karbonatoa, karbono beltza) formulazio oker erabili zen altzairu nitruratu arruntarekin; korrosioarekiko erresistentzia handiko formulazio bat aplikatu zen molibdenorik gabeko altzairu beroan, substratuaren higadura eta mikro-arraildurak sortuz.
Yongte WPC granulazio-estrusoreak kalitate handiko torlojua eta kanoia hornitzen ditu, beraz, ez du kaltetuko materialen eta tratamendu termikoen akatsengatik. gure torloju-materiala WR4 da, WR4 errendimendu handiko higadura erresistentea den aleazio-materiala da, batez ere industria-ekipoen funtsezko osagaien fabrikazioan erabiltzen dena, batez ere torloju biko estrusoreetan, nahasketa-osagaietan eta beste esparru batzuetan. Horrez gain, WR4-k gainazaleko propietateak areago indartu ditzake gainazaleko nitrurazio edo wolframio karburoaren ihinztatze-prozesuaren bidez, 0,1 ~ 0,3 mm-ko lodierako higadura-erresistentea den geruza bat osatzeko, HV1200~1500 arteko gogortasuna duena, gogortasun handiko betegarriak dituzten lehengaiak prozesatzeko egokia (esaterako, kuartzo hautsa eta metal hautsa).
2, Muntaia mekanikoa eta egitura-tentsioaren analisia
1. Gehiegizko aurrekarga axiala: hariztutako blokea blokeo-azkoin baten bidez bermatzen da; aurrekarga altuegia ezartzen bada, bloke hariztatua etengabeko presio estatiko handia jasaten da; berotzean, dilatazio termikoaren efektua gainjartzen zaio baldintza horri, barneko konpresio-tentsioak materialaren haustura-muga gainditzea eraginez.
Torloju bikien arteko tarte axiala kritikoa da: tartea txikiegia bada, torlojuak hedatu egingo dira beroaren ondorioz, eta hariztutako blokeen amaierako aurpegiak konprimitu eta hausturatuko dira.
2. Giltza/barne-zuloko tentsio-kontzentrazioa: ertz zorrotzek edo barruko giltza-zuloko ertz txikiegiek tentsio-kontzentrazio-puntuak osatzen dituzte; giltza estuegia egokitzeak mikro-arraildurak eragin ditzake giltzarria-koska-okarrean, eta gero hedatzen jarraitzen dute.
3. Harizko estaldura-azalera irregularra da edo objektu arrotzak ditu; amaierako gainazalean errebak, burdinazko txirbilak edo material-hondakinak izan ditzake; muntatu ondoren, tokiko puntu kontaktua amaierako gainazalean gertatzen da eta, ondorioz, presio altu lokalizatua sortzen da funtzionamenduan, eta horrek kontaktu puntuetan pitzadura eragin dezake.
4. Torlojuen lerrokadura eskasa (bi torlojuen arteko zirkulartasuna ez); akoplamenduaren edo errodamenduen karkasaren higadura; bi torloju paraleloen arteko koaxialtasun-desbideratze gehiegizkoa; bloke hariztatuek aldizkako flexio-esfortzu txandakatua jasaten dute, eta neke-haustura eragiten dute.
3、Prozesuaren funtzionamendu-baldintzen eragina (berehalako karga eragiten duen haustura)
1. Hotz-hasiera / Material blokeoak eragindako hard-start: Kupelaren barruko materiala hoztu eta solidotzen den heinean, torlojua indarrez abiarazten da, eta, ondorioz, momentu nominala askoz gainditzen duen momentua lortzen da; honek inpaktu-karga izugarria sortzen du, torloju-blokea zuzenean hausten duena - lekuan aurkitzen den istripu-egoerarik ohikoena.
2. Upelean sartzen diren objektu arrotzak (adibidez, metal gogorrak); azkoinak, juntadurak, torloju-txirbilak edo metalezko erremintak tolgira erortzen dira eta hariztaturiko blokearen eta upelaren artean sartzen dira, konpresio-kolpe iragankorra sortuz.
3. Berotze lokala eta estres termikoaren bat-bateko aldaketak: tokiko tenperatura asko igotzen da eta gero azkar jaisten da; txandakako ziklo termiko honek shock termiko pitzadurak eragiten ditu; osagai nitruratuetan bereziki, shock termikoaren erresistentzia eskasa da.
4. Gehiegizko material betetzeak edo bat-bateko presio-aldaketak, elikadura-tasa handitzeak edo ihes-ataka blokeatuak buruko presioa berehala igotzea eragin dezakete, hariztaturiko blokea zirkunferentzia- eta axial-indarren eraginpean jarriz.
4, Nekearen kalteak pilatzea (aurretik ezkutuko pitzadurak, bat-bateko agerpena)
Harizko osagaia txandakako momentua eta txandakako tentsioa jasaten da denbora luzean, eta bere gainazaleko mikropitzadurak pixkanaka hedatzen dira; kalte horiek ez dira begi hutsez ikusten. Dena den, pitzadurak tamaina kritiko batera iristen direnean, bat-batean hedatzen dira aldez aurretik inolako abisurik gabe, eta "bat-batean huts egiten" duten itxura emanez.
Lekuko ikuskapen metodo azkarra (hausturaren gainazalaren ikuskapena)
· Haustura gainazalean pitzadura zaharrak eta maskor itxurako eredua agertzen da: neke-haustura (epe luzerako tentsio txandakatuaren ondoriozkoa, ez berehalako inpaktua).
· Sekzio lauak eta distiratsuak ale hauskorrak dituztenak: tratamendu termikoak eragindako hauskortasuna / pitzadura geruza nitruratuan
· Haustura gainazalak deformazio konpresiboa eta metalezko marradurak erakusten ditu; objektu arrotz kolpeak eragindako haustura.
· Haustura barruko zuloko giltza-zulo-kokapenean sortzen da: giltza-zuloko tentsio-kontzentrazioa
Dagozkion prebentzio-neurriak
1. Materiala hornitzeko ikuskapena: forjatuetan proba ez-suntsitzaileak eta gogortasun-probak egitea; materialaren kualifikazio-txostenak egiaztatzea; kontrolatu nitrurazio-geruzaren sakonera osagai nitruratuen geruza nitruratu hauskorrak sortzea saihesteko.
2. Muntaia: zorrotz kontrolatu axiala aurrekarga eta egiaztatu torlojuaren koaxialtasuna; garbitu amaierako gainazala ondo eta biribildu urratsen ertzak.
3. Funtzionamendu-prozedura: Ez ezazu hozkailua indarrez martxan jarri; ziurtatu blokeatutako materiala urtzeko nahikoa berotzen dela diskoa martxan jarri aurretik; instalatu hopper iman bat burdina kentzeko.
4. Eguneroko ikuskapena: kontrolatu unitate nagusiaren momentua eta buruaren presioaren gorabeherak; bultzada-errodamenduen aldizkako ikuskapenak egitea ardatz-desplazamenduak saihesteko.
Lotutako Albisteak
- Goi-mailako WPC estalkiak estrusio-lerroaren fabrikazio osoa
- Zenbat molde behar dira wpc ate-marko multzo baterako?
- Yongtek hornitu al dezake giltza eskuan proiektuko zerbitzua WPC estalki plantarako?
- Yongte WPC zutabeak egiteko makina koestrusioarekin probatu da
- Nola erabil daiteke plastikozko filmaren hondakina egur-plastikozko konposatuak (WPC) produktuak ekoizteko?
- WPC estrusio-makinaren tenperatura-ezarpena
Utzi mezu bat
Produktu berriak




Albisteen Gomendioak