zergatik dira biak hutseko depositua eta spray depositua ezinbestekoak PE hodien estrusio-lerroan?
PE hodien estrusio-lerroan, zergatik dira ezinbestekoak hutseko ur depositua eta spray ur depositua?
PE hodiaren estrusio-lerroa: hutseko ur deposituaren eta spray ur deposituaren eginkizunak
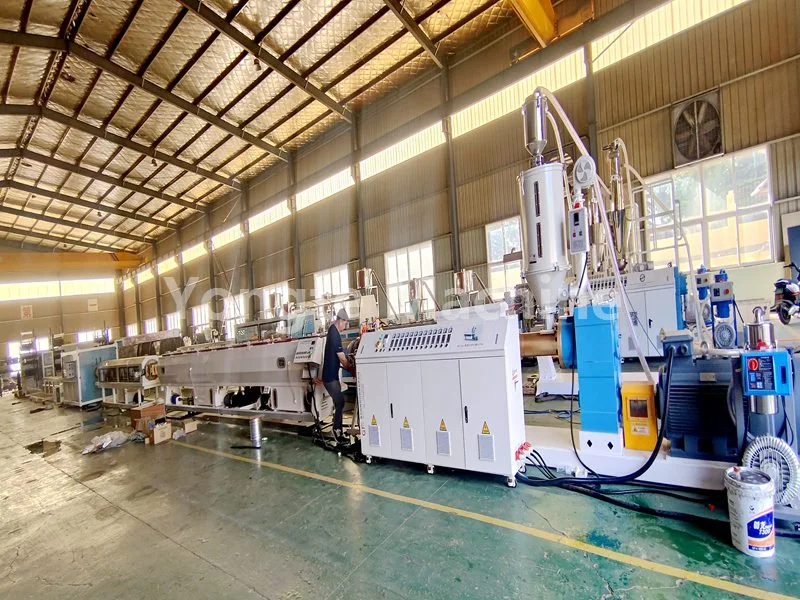
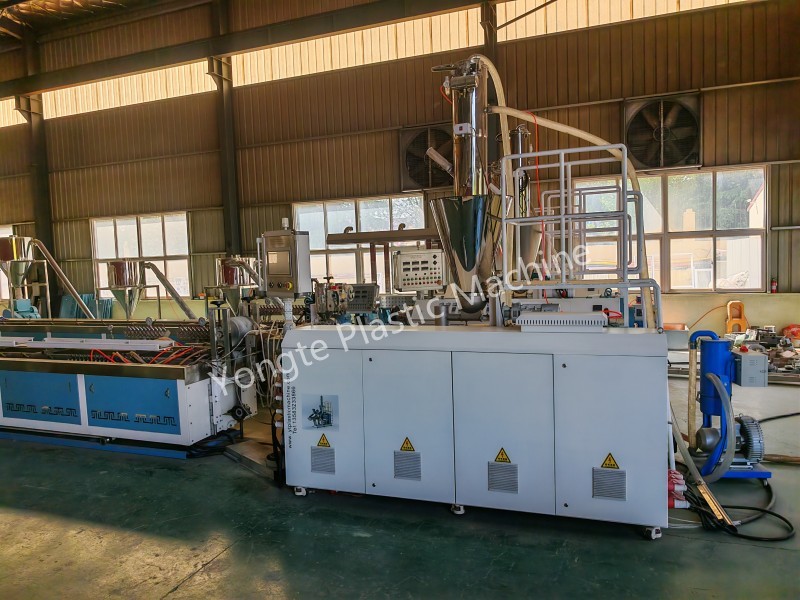
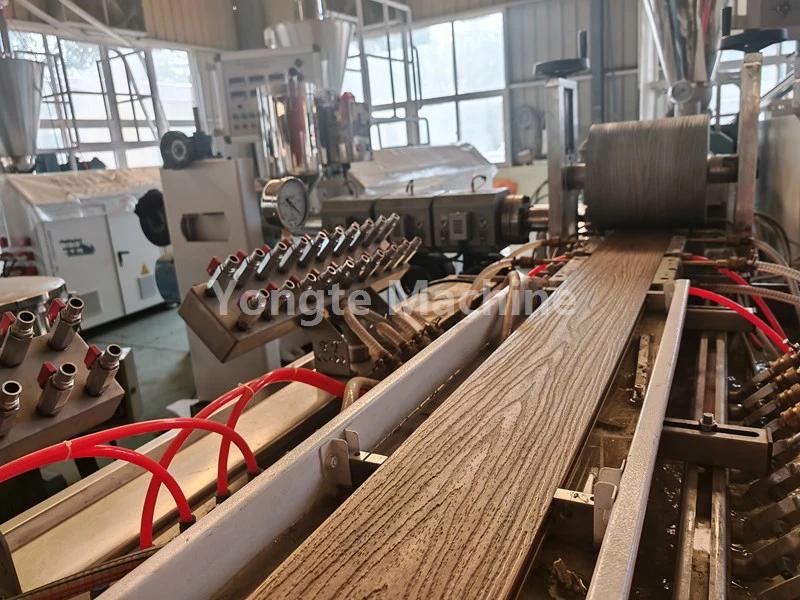
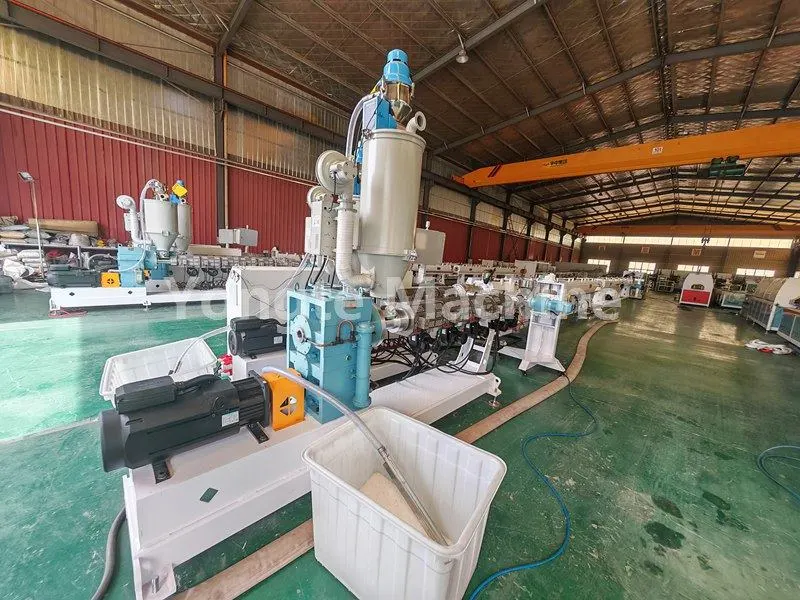
PE hodiak trokeletik ateratzen direnean, tenperatura altuko egoera urtu eta leunduan daude, kanpoko diametro finkorik eta zirkulartasunik gabe; horregatik, konformazio azkarra eta hoztea ezinbestekoak dira hodiak tolestu, deformatu edo zehaztutako dimentsio-perdoietatik aldendu ez daitezen. Hutseko ur deposituak diametroa ezartzea eta moldatzea egiten du, ihinztatutako uraren deposituak, berriz, hozte-prozesuarekin jarraitzen du; bi sistemek funtzio funtzional desberdinak betetzen dituzte.

1. Hutseko ur depositua (hutsean diametro konstanteko depositua, nukleoa moldatzeko atala)
Funtzioa: PE hodi malgua "zurrupatzeko", bere kanpoko diametroa eta zirkulartasuna finkatu eta aldi berean aurretiazko hoztea. Printzipioa: ur depositua urez betetzen da, eta deposituaren barruan hutsunea sortzen da, deposituaren barruan presio negatiboa eragiten duena; Ondoren, hodiaren kanpoko horma estutu egiten da diametroa egokitzen den mahukaren barruko hormaren kontra presio atmosferikoaren bidez, eta horrek indarrez zabaltzen du urtutako PE hodia bere kanpoko diametro estandarreraino, hodiak bere zirkulartasuna berdindu gabe mantentzen duela bermatuz.
· Trokelaren burutik irten eta berehala, hodiaren materiala tenperatura altuan dago eta biguna geratzen da; fase honetan, saihestu behar da bat-bateko bolumen handiko ur hotza isurtzea, horrek gainazala azkar hoztea eragingo bailuke barrualdea urtuta geratzen den bitartean, barneko tentsio handiak, pitzadurak eta hodiaren hormaren deformazioak eragin ditzakeelarik.
· Hutseko ganberako uraren tenperatura 30-50 °C artean mantentzen da normalean; ur epela moldatzeko erabiltzen da, beroa pixkanaka xahutuz.
· Kanpo-diametroa hutseko presio negatiboa erabiliz blokeatzea da hodiaren materialaren dimentsio-perdoiak bermatzeko eta obalitatea saihesteko estaziorik kritikoena.
· Aldi berean, ur-filmak hoditeria inguratzen du, hodiaren gainazalean azal solidoaren geruza bat sortzea sustatzen duen hasierako hozte bat emanez; geruza horrek zurruntasun nahikoa ematen du hodiaren kolapsoa saihesteko.
Hutseko ur depositurik ezean, PE estrusiozko hodiak biguna eta saggy bihurtuko dira, kanpoko diametroak erakutsiko ditu eta gehiegizko obalitatea agertuko da, eta ezinezkoa izango da estatuko neurri estandarrak betetzea.

2. Spray ur depositua (hozteko ur depositua, atzeko hozte atala)
Funtzioa: Hozte sakona eta iraunkorra lortzeko, hodi osoa giro-tenperaturatik hurbil dagoen tenperaturara eramanez. Hutsean moldatu ondoren, hodiaren kanpoko horma solidotu egin da jada, baina hodiaren barruko tenperatura altua izaten jarraitzen du eta nukleo geruza biguna izaten jarraitzen du; ondorioz, hodia oraindik ere deformatuko da tentsio mekanikoan. Spray-ganberak presio handiko ur-lainoa erabiltzen du hodiaren kanpoko horma alde guztietatik uniformeki ihinztatzeko, hodiaren hormaren barneko beroa etengabe xahutzen:
· Etapa anitzeko ihinztaketa zonaka, uraren tenperatura baxuagoarekin (giro-tenperatura);
· Aplikatu spray uniformea alde guztietatik, norabide bakarreko hozteak eragindako hodiak tolestu ez daitezen;
· Pixkanaka-pixkanaka murriztu hodiaren materialaren tenperatura orokorra hodiaren horma osoa guztiz gogortu arte eta hodia tira-makinan sartu arte;
· Murgiltze hoztearekin alderatuta, ihinztadura hozteak ez du joera gutxiago burbuilak hodiaren hormetara atxikitzeko, hozte uniformeagoa ematen du eta hoditeria-materialaren barne-tentsio txikiagoak eragiten ditu.
Huts-ganbera bat bakarrik erabiltzen bada eta ihinztadura-ganberarik ez badago, hodiaren muineko eskualdeko tenperatura altua izango da, tira-indarren ondorioz hodia luzatu eta deformatuko da; moztu ondoren, errebote eta okertzeko joera du.

laburbildu
Hutseko depositua = formatzeko batez ere, hozte leunarekin: presio negatiboa aplikatzen zaio hodiari kanpoko diametroa eta biribiltasuna bermatzeko;
Ihinztatutako ur depositua = Hozteko nagusiki, egonkortze laguntzailearekin: guztiz hoztu eta gogortu hoditeria-materialak kanpotik barrura, ondorengo deformazioak ekiditeko.
Beraz, bi prozesu hauek PE hodien estrusio-moldeaketa-prozesuan funtsezko urrats sekuentzialak eta funtzionalki osagarriak dira; Bata zein bestea ez egoteak ezinezko egingo luke beharrezko dimentsio-doitasun eta errendimendu mekanikoaren zehaztapenak betetzen dituzten PE hodiak ekoiztea. Ondorioz, biak dira ekoizpen-lerroaren konfigurazioaren ezinbesteko osagaiak.
Lotutako Albisteak
- Gomazko soaker ureztatze-hodien abantailak vs ureztatze-hodi tradizionalak
- Yongtek hornitu al dezake giltza eskuan proiektuko zerbitzua WPC estalki plantarako?
- 200x50mm birziklatutako plastikozko zur-makina arrakastaz probatu da
- Yongte WPC zutabeak egiteko makina koestrusioarekin probatu da
- Nola erabil daiteke plastikozko filmaren hondakina egur-plastikozko konposatuak (WPC) produktuak ekoizteko?
- WPC estrusio-makinaren tenperatura-ezarpena
Utzi mezu bat